

CHUO REPORT会社案内・CSR-環境レポート
社員座談会
新製品「粋角」シリーズができるまで
店頭で何気なく目にする食品容器。そのひとつが製品になるまでには、企画、形状・色柄のデザイン、金型、製造など、さまざまな部署の仕事が幾重にも重なっています。2026年2月に販売を開始したデリカ寿司用容器「粋角」シリーズも、ロングセラー製品「豊味」を超えるという目標から始まりました。理想のデザインを量産できる形にするまで、何が課題となり、誰の発想が突破口になったのか。開発に携わった5人に、それぞれの立場から振り返ってもらいました。

M.O(生産オペレーション担当)
S.E(製品色柄デザイン担当)
M.K(製品形状デザイン担当)
T.M(製品プランナー)
R.O(成型金型開発担当)
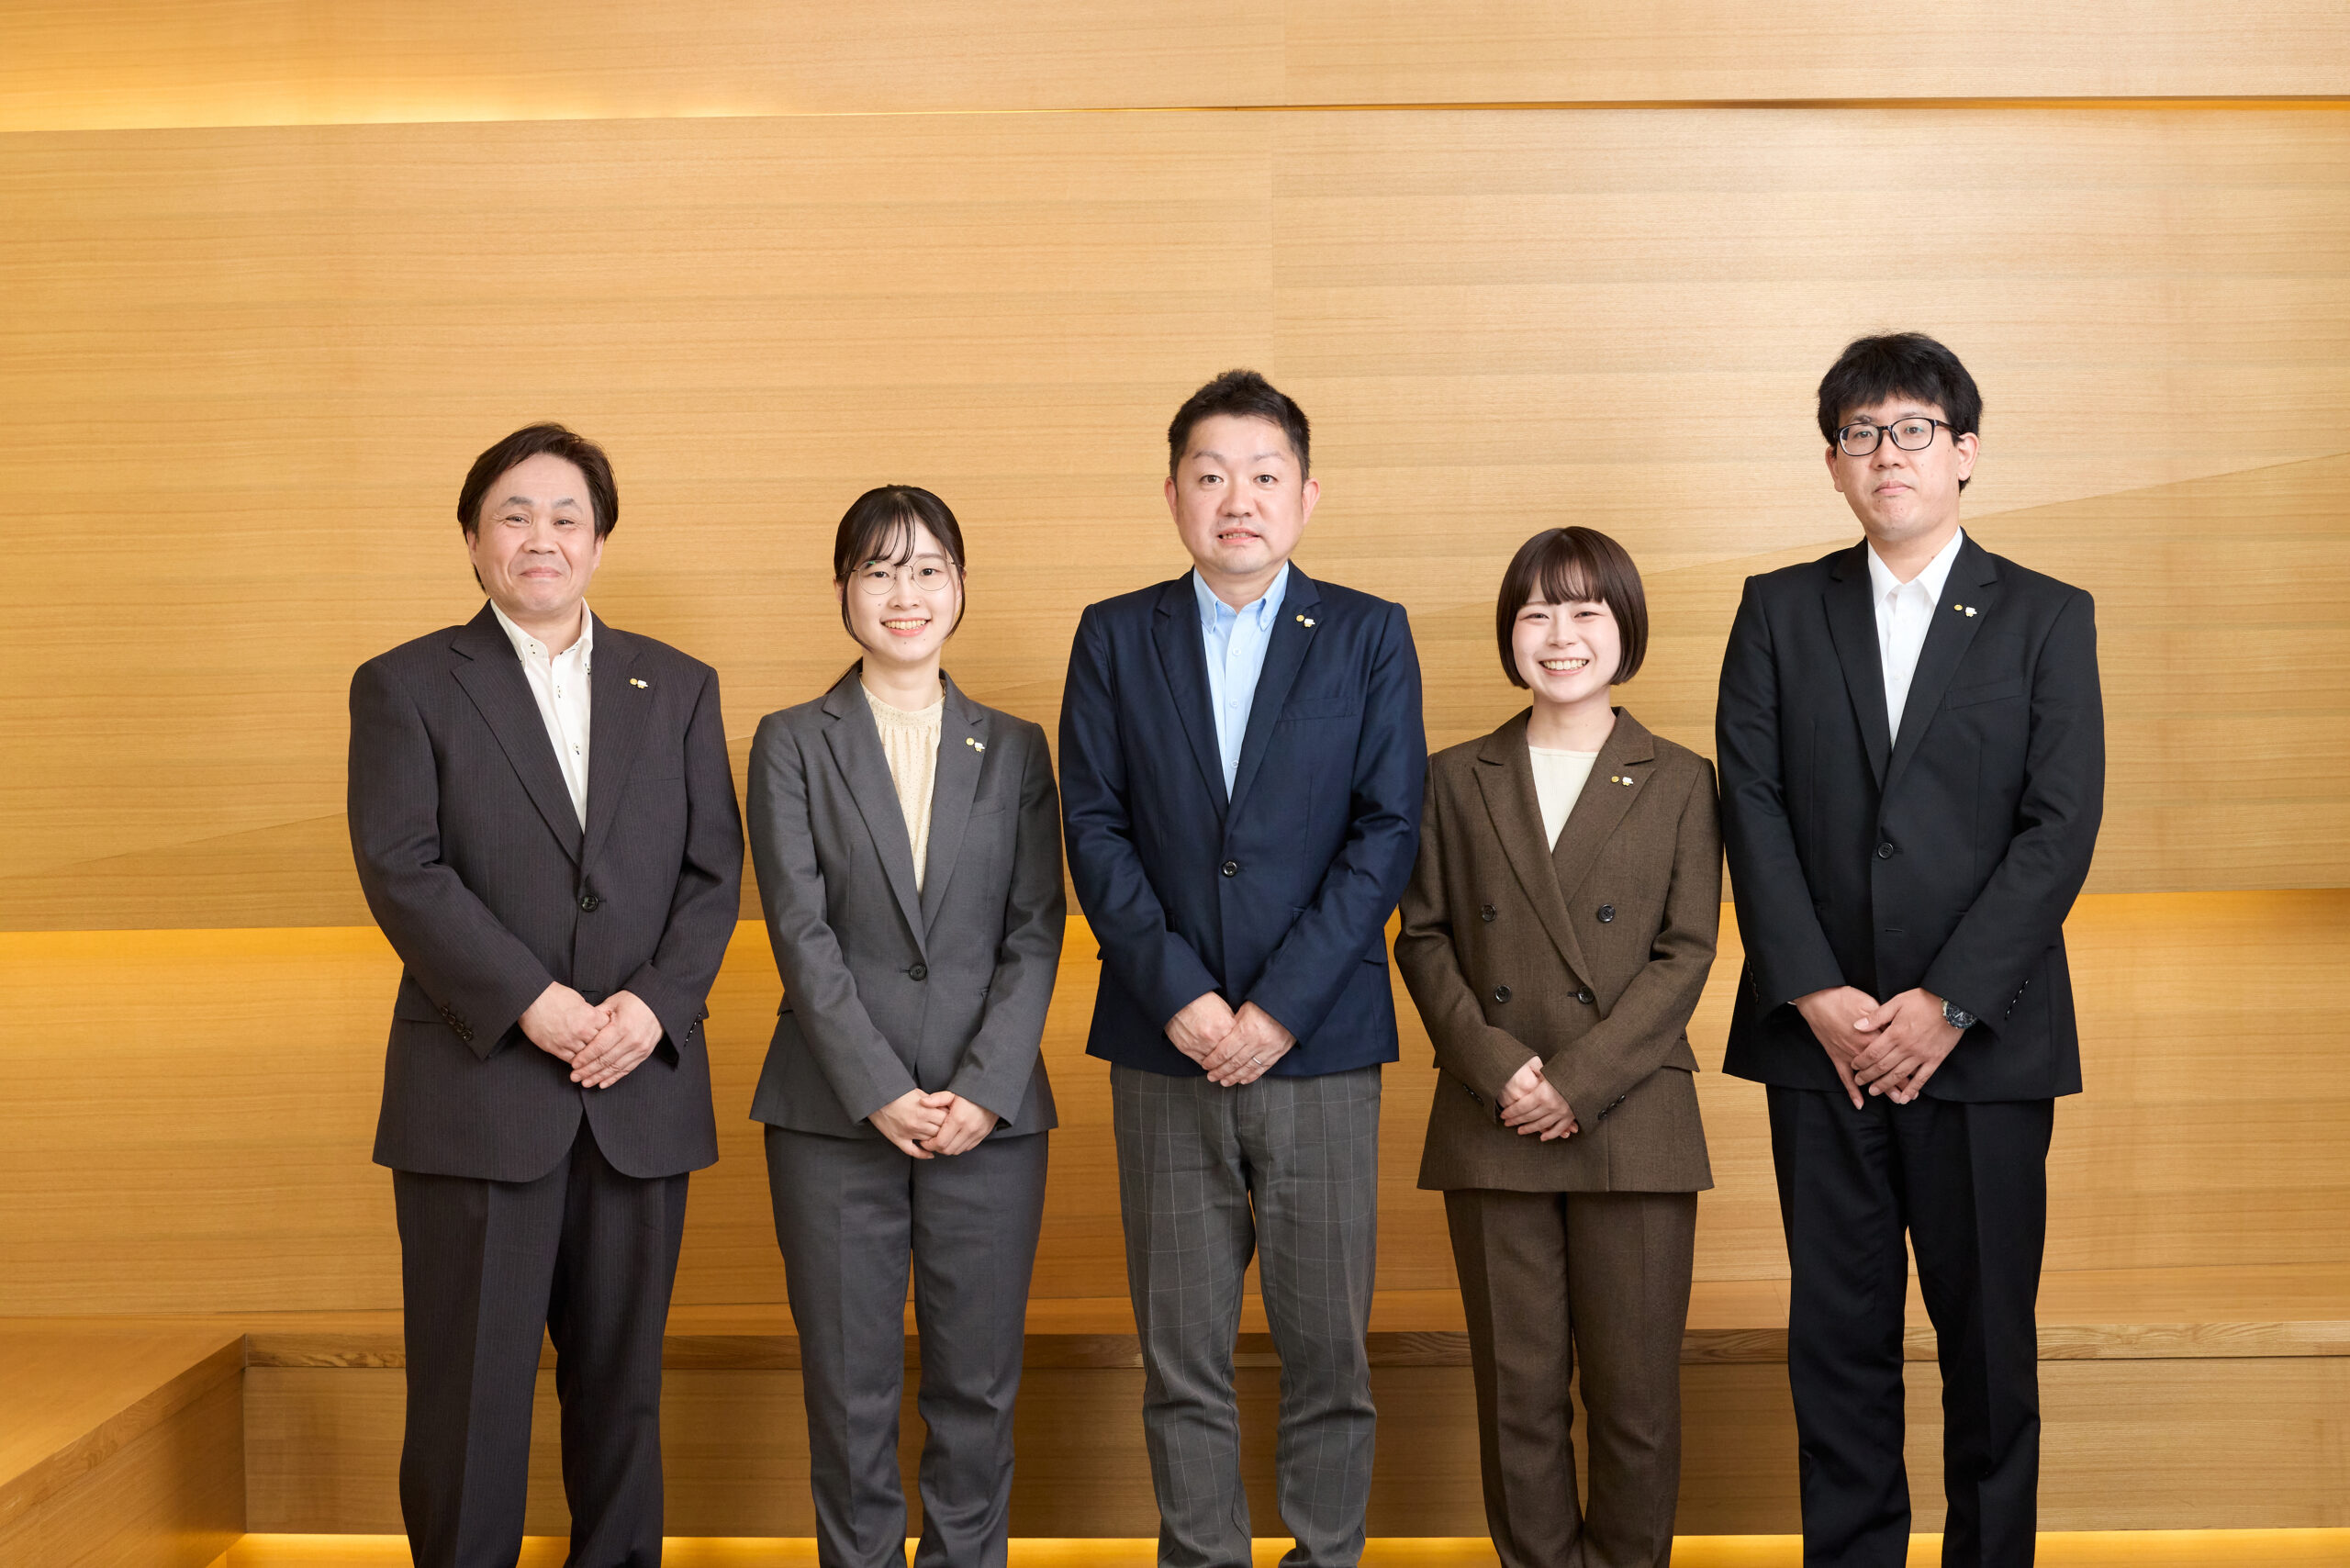
左からM.O、S.E、T.M、M.K、R.O
部署を越えた連携で進める製品開発
-今回集まったみなさんは、新製品「粋角」シリーズの開発に携わった方々ですが、新製品はどのようなところから開発が始まるのでしょうか。
T.M新製品開発会議で協議された案件として、定番の寿司容器「豊味」のリニューアルが提案されました。そこで今回の新製品「粋角」では、長年にわたり高い実績と評価を得てきた「豊味」をさまざまな意味で「超える」ことを目標に掲げました。豊味の信頼を受け継ぎながら、どんな新しい価値を加えるのか。営業から寄せられる市場のニーズやお客様の課題、競合他社の動向を整理し、企画から量産、販売までの道筋を描いていきました。デザインや機能性だけでなく、生産効率まで含めて全体を見渡し、各部署を同じ方向へつなぐことが、プランナーである私の役割だと考え、プロジェクトを進めていきました。
M.Kデリカ寿司で永く使える新定番容器が求められていることから、形状設計面では奇抜さではなく普遍性を重視しながらも、売場で埋もれず、お寿司を引き立てる形を目指しました。
S.E色柄についても永く使っていただく定番製品を意識して、普遍的、伝統的な柄の要素はしっかりと取り入れながら、現代の食卓や売場にも調和させることを意識しました。私は当時入社して日が浅かったため、まずはデリカの売場を観察し、社内データも参照しながら、市場や業界のトレンドをつかむところから始めました。
R.Oただし、デザインを実際の製品にするには、本生産のための金型・成型機で安定して成型できなければなりません。粋角では、従来の豊味で確保していた「取数」、つまり1回の成型サイクルでとれる製品数を維持することが必要条件でした。取数が減れば、製造コストの増加につながるからです。
M.O私たち工場担当者は、工場に渡された設計を、決められた時間内に高品質な製品としてつくり続けられる状態にするのが役割です。実際、初回テストではシートに大きな反りが生じ、自動裁断機に入らないトラブルが起きました。T.Mさんが話した「全体をつなぐ」という仕事は、こうした場面で欠かせません。今回の新製品でも課題はありましたが、生産・技術本部とも協議を重ね、2回目のテストで問題が解消したときは、本当に安堵しました。
美しいフォルムと量産性を両立する設計
-ここまでのお話に「形状設計」という言葉が出てきました。容器の形は、どのように決めていくのでしょうか。
M.K形状設計で最も難しかったのは、デザイン性や強度を保ちながら、目標とするコストでの製造を実現することでした。初回の工場テストの時点では、机上で何度計算しても目標値に届かないままの状況でした。形が美しいだけでは製品になりません。お寿司を美しく見せることと、工場で無理なくつくれること。その両方を成立させる必要があります。そこで、それぞれの分野のみなさんから意見をもらうことになりました。
M.Oコストのこともそうですが、生産技術面でも課題がありました。初回の工場テストでは、シートに大きな反りが発生しました。自動裁断機に入らず、このままでは量産できない状態でした。設計の狙いを残しながら、成型機で安定してつくれる条件を見つける必要がありました。
M.Kそこで、テストの状況を見ていた工場長から「こうすれば安くできるのでは?」という提案が出ました。設計側だけで答えを探していたとき、製造現場から別の道が示されたのです。最後に開発を前へ進めたのは、現場の方々の長年の経験から生まれた工夫だったと感じています。
T.Mその提案をきっかけに、これまで難しいとされていた成型・裁断方法へ挑戦することになりました。金型の改造は必要でしたが、隣り合う製品の間に生じる余白を極限まで減らすことで、原材料のロスを抑え、生産効率を高めることができました。
R.O金型の改造に円滑に対応できたのは、先代の「豊味」で経験したトラブルを踏まえ、事前検証を重ねていたからです。形状設計の初期段階でリスクを洗い出しておいたことが、ここで生きました。
S.E新しい成型方法は、色柄にも影響しました。製品同士の隙間をなくして切り落とすと、柄の位置にわずかなズレが生じます。そのため、多少ずれても見栄えを損なわないデザインへ調整しました。
M.Kお客様が求めているのは、単に安いだけの容器ではありません。価格を抑えながら、お寿司を美しく見せ、売場で商品の価値を高める。形状デザインとは、見た目を考えるだけでなく、各部署の知恵を借りながら量産できる形へ仕上げる仕事なのだと思います。
平面の色柄を立体へと仕上げる難しさ
-形だけでなく、色や柄も製品の印象を大きく左右します。色柄は、どのように容器へ仕上げていくのでしょうか。
S.E色柄の仕事では、画面上で描いた理想のイメージが、そのまま製品になるわけではありません。生産上の制約を反映したデータ、そして実際の試作サンプルとの間には、どうしてもギャップが生じます。平面のデータを立体に成型するとフィルムが伸び、柄の見え方も変わるからです。印刷色の指定方法などを工夫しながら、最初に思い描いたイメージへ少しずつ近づけました。
M.K形状にも同じ難しさがあります。粋角では、永く使っても古臭さを感じさせない普遍性を基本にしながら、他社製品と差別化するため、面構成やエッジのシャープさにもこだわりました。
S.E色柄も、伝統的な定番カラーを基本にしつつ、今の時代に合った見え方を意識しました。例えば赤・黒・金を用いた「千代R」では、一部の印刷をあえて抜き、白い模様をアクセントとして入れています。重厚になりやすい配色を、粋角が対象とする価格帯のお寿司に合う、華やかで軽やかな印象にしたかったからです。
M.Oその表現を製品にするため、工場では「賦形性」を細かく確認しました。加熱したシートが金型の角やラインまで行き渡り、意図した形状を保てるか。各部の厚みを設計値通りに均一に仕上げるのは、当たり前に見えて難しいことです。
R.O金型にも、私たちの部署だけでは対応できない仕様がありました。量産性を確保するため、外部メーカーとも協議を重ね、製作前にリスクをひとつずつ解消しました。
S.Eデザインは机の上で行いますが、ディスプレイの中だけでは、容器の色柄は完成しません。形状、金型、成型条件まで実際に現場で確かめ、試作を重ねて、狙ったとおりの見え方が実現できているかどうかが分かります。定番品として永く使えることと、売場で目を引くこと。その両方を色柄で支えたいと考え、ひとつひとつ丁寧に対応しました。
営業と生産の最良の着地点を形にする金型製作
-先ほどから「金型」という言葉が何度も出てきました。金型を担当する方は、製品開発の中でどのような仕事をするのでしょうか。
R.O私たちの部署は、上流にあたる営業・マーケティングと、下流にあたる工場の中間に位置しています。企画側が実現したい形と、工場が求める安定生産。その双方を理解し、金型の仕様に落とし込んでいきます。製品によって成型条件が変わるため、量産性に一律の正解はありません。だからこそ、不明点を残したまま次へ進まず、各部署とひとつずつ答えを探します。
T.M汎用製品の開発には、ほぼすべての部署との連携が必要です。研究開発や生産技術と量産化の課題を解決し、販促企画とツールをつくり、営業とともに販売へつなげます。その中でR.Oさんたちの部署は、企画を実際に工場で成型可能な形へ変える重要な接点です。
M.K開発の初期段階では、各営業部との分科会で、お客様の意見や新シリーズへの要望を集めました。それを量産体制へ落とし込むときには、設計上の懸念点を洗い出し、製品開発課をはじめとする部署へバトンをつなぎました。
S.E色柄の試作でも、製品開発課にはフィルム剥がれなどの不良原因を検証してもらい、工場には生産に向けたライン調整をお願いしました。試作から本生産へ移る際には、購買部のラミフィルム購買のための正式な手続きも必要です。ひとつの色柄を形にするだけでも、多くの部署の仕事がつながっています。
M.O新製品を実際に生産するのは工場ですが、安定生産は工場だけでは実現できません。テスト生産への立ち会いや、生産・技術本部からの情報提供など、さまざまな部署の支援が現場の大きな力になります。
R.O金型を検討した結果、設計通りの安定生産が難しければ、形状変更をお願いすることもあります。製品企画にも工場にも、それぞれ譲れない条件があります。その間に立ち、できる限り開発の早い段階で問題を見つけ、双方にとって最も良い着地点を探る。それが、金型開発を担う私たちの仕事です。
製品開発に携わる、それぞれの目標
-お話を伺い、ひとつの製品が完成するまでに、多くの方が関わっていることが分かりました。最後に、今回の経験を踏まえた今後の目標をお聞かせください。
T.M食品加工技術や販売方法が変化する中で、中央化学には、まだ十分に対応できていない市場やニーズがあると感じています。今回のように、それぞれの部署が課題を持ち寄り、ひとつの製品へ結び付けていくことが、これからの製品開発ではますます重要になります。私自身も、潜在的なニーズや現場の課題を的確に捉え、次の企画へつなげていきたいと考えています。皆さんは今回の開発を通じて、これから取り組みたい課題や目標をどのように感じましたか。
M.O生産現場でいま最も大きな課題のひとつが、人手不足です。新製品の立ち上げだけでなく、日々の生産の中でも、現場の仲間と試行錯誤を重ねながら、省人化・省力化に対応した効率的な体制をつくっていかなければなりません。工場長が率先し、工場全体で課題に向き合うスタイルが築かれていることは、本当に心強いですね。一方で、古い機械には修理部品の調達が難しいものもあり、設備の更新も大きな課題です。
M.K設計の側からも、生産効率の向上に直結する新しい形状を考える必要があります。工場の意見を聞くことで、自分たちだけでは気づけなかった視点が得られます。各担当者と率直に意見を交わすことが、より良い製品と円滑な開発につながると感じています。
S.E私も、他業界から転職してきたからこそ、製造や設計の人たちの話から学ぶことが多くあります。まずは色柄開発を習熟し、食品容器のデザイナーとして専門性を高めたいです。そのためにも、色見本帳やサンプルチップなど、より速く正確にデザインを検討できる環境が必要だと感じています。
R.O金型開発でも、コストを抑えながら製品品質と生産効率を両立させることが課題です。材料価格が上昇する中で、どう高品質な金型を開発するか。生産ラインを止めずに検証できるテスト専用ラインがあれば、開発の速度もさらに上げられると考えています。
T.M今回挙がった課題は、どれもひとつの部署だけで解決できるものではありません。それぞれが自分の専門性を高めながら、率直に意見を交わし、次の開発へつなげていくことが大切だと思います。「粋角」は、企画、デザイン、金型、製造をはじめ、多くの人が携わった成果です。これから幅広いお客様に評価され、永く選ばれる製品へと成長してほしいですね。